制砖制造工艺对比:烧结砖与蒸压砖在建材生产中的选型参考
在墙体材料革新与建筑节能标准持续提升的背景下,建材生产企业面临一个现实问题:面对不同工况和成本结构,究竟该选烧结砖还是蒸压砖?这不仅是工艺路线之争,更关系到项目全生命周期的质量与效益。孝感联承制砖有限公司在长期服务华中地区建筑市场的过程中,积累了一些可量化的对比经验。
两种工艺的核心分野
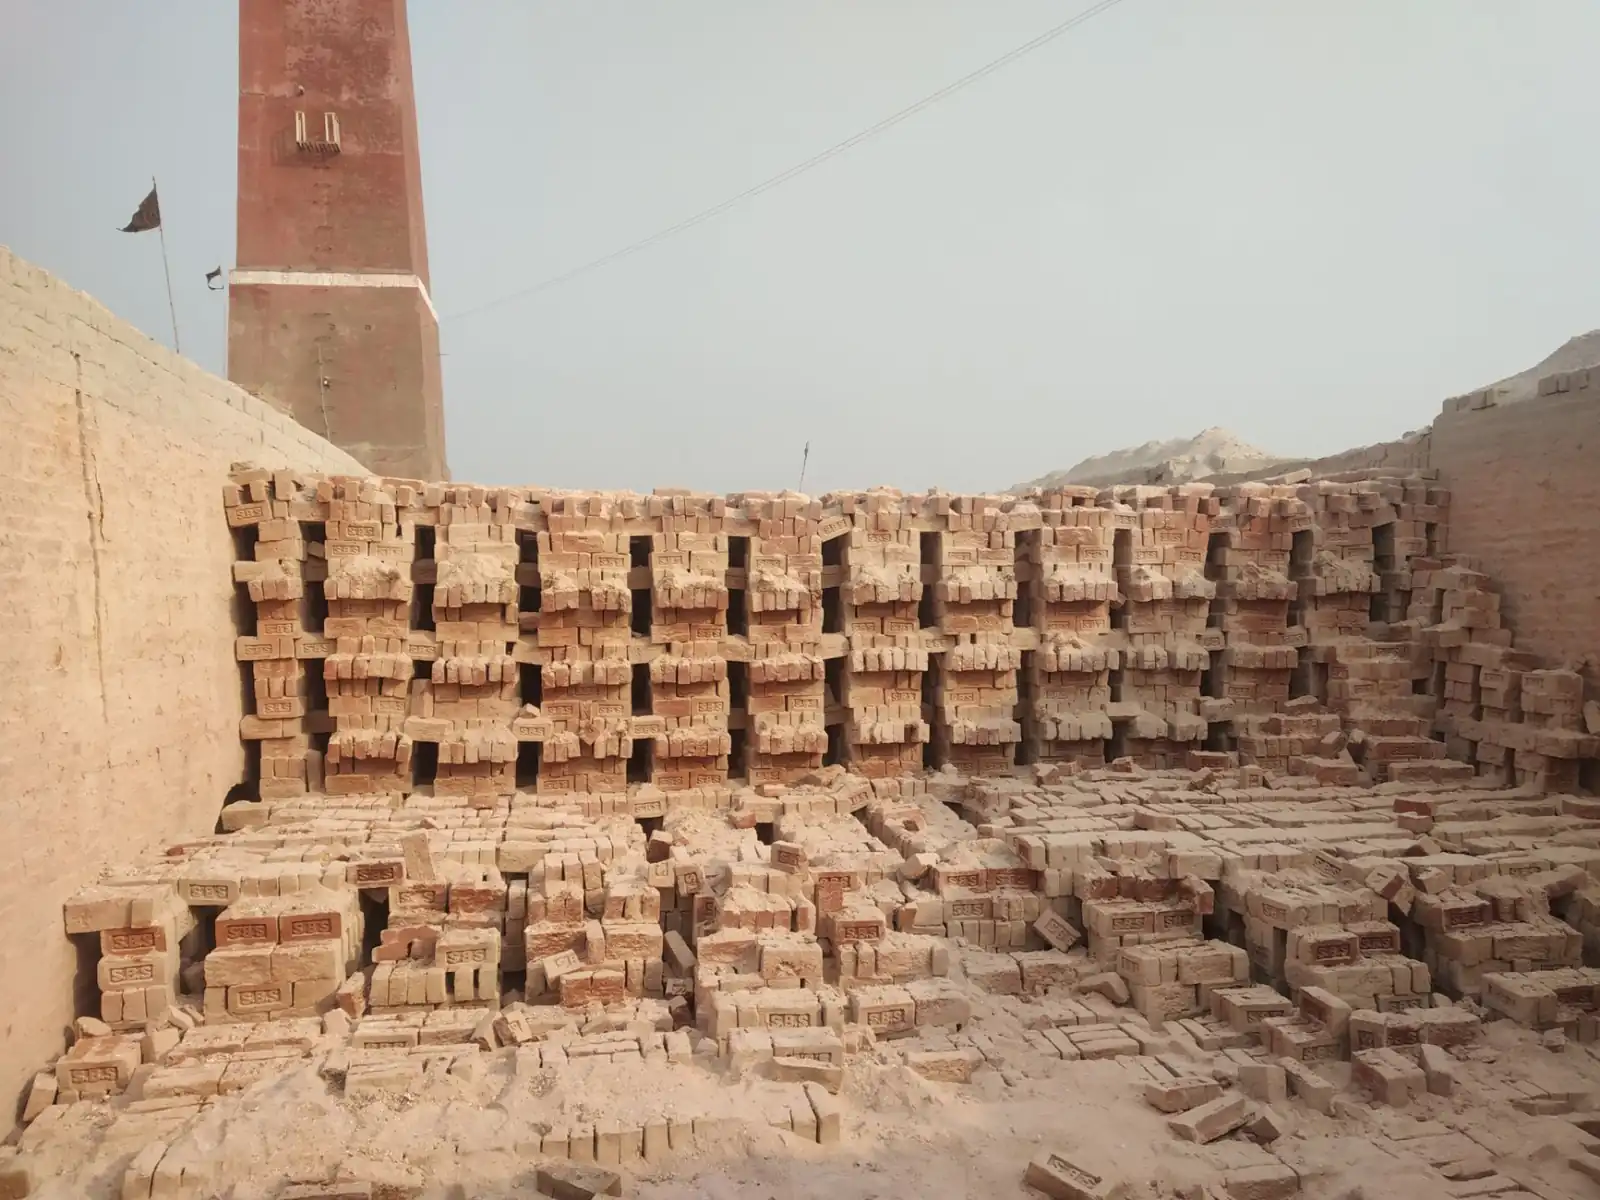
烧结砖以黏土、页岩或煤矸石为原料,经900℃~1100℃高温焙烧,使颗粒间产生陶瓷结合。其制砖制造过程依赖窑炉热工制度,产品密实度高、抗冻融性能稳定。蒸压砖则采用粉煤灰、砂、石灰等硅质与钙质材料,在1.0~1.2MPa饱和蒸汽压力下进行水热合成反应,生成托贝莫来石晶体。两种机理决定了性能差异:烧结砖吸水率通常≤16%,蒸压砖干燥收缩值需控制在0.5mm/m以内。
选型必须算清的三笔账
脱离应用场景谈优劣没有意义。孝感及周边地区夏季湿热、冬季湿冷,对墙体材料的抗冻性和呼吸性能要求较高。选型时可从以下维度量化对比:
- 结构适配性:烧结砖抗压强度可达MU15以上,适合承重墙体;蒸压砖多为MU10~MU15,更适用于填充墙。若项目为框架结构,蒸压砖的轻质优势可降低基础造价约8%~12%。
- 施工效率:蒸压砖尺寸精度高,配套薄层砂浆可减薄灰缝至3~5mm,砌筑速度提升约20%,但需注意其表面光滑,抹灰前需界面处理。
- 碳足迹与政策风险:烧结工艺每万块标砖综合能耗约0.35tce,蒸压工艺约0.22tce。在碳排放约束趋紧的区域,新型墙材认定与绿色建材认证直接影响项目验收。
一个容易被忽视的细节
蒸压砖出釜后需静置7~10天,待含水率降至5%~8%再上墙,否则后期收缩裂缝风险陡增。不少施工方为赶工期忽略这一环节,导致墙面开裂,反过来质疑材料质量。烧结砖则需控制出窑后自然冷却时间,避免高温上墙引起砂浆失水过快。
实践中的折中与组合策略
在孝感制造的多个安置房与学校项目中,出现了“下部烧结、上部蒸压”的混合砌筑方案:±0.000以上1.5m范围内采用烧结砖防潮,上部填充墙改用蒸压加气块或蒸压灰砂砖。这种做法兼顾了防水与减重,综合造价与纯烧结方案持平,但工期缩短约15%。联承制砖在供货时通常会根据设计图纸提供砌块排布建议,减少现场切割损耗。
从趋势看,蒸压砖在固废利用率上的优势正在放大——每生产1万块标砖可消纳粉煤灰约8~10吨。而烧结砖向煤矸石、污泥等替代原料转型,也在降低对黏土资源的依赖。选择哪条路线,本质是对项目区位、结构形式、工期弹性和政策红利的综合权衡。
没有普适的最优工艺,只有与项目条件匹配的合理选择。把材料性能参数转化为施工控制要点,才是制砖制造与建材生产环节真正创造价值的地方。