孝感制砖厂家对比:联承制砖与其他建材生产企业的产品差异
在孝感及周边地区的建材市场上,采购方常常面临一个现实问题:同样是标称“标砖”或“多孔砖”的产品,不同厂家之间的报价能差出15%到20%,但工地上墙后暴露出的强度波动、尺寸偏差、泛霜起皮等问题却层出不穷。这背后的分水岭,往往不在价格本身,而在于制砖制造环节的原料配比逻辑、成型工艺路线以及养护制度的差异。
以孝感本地市场为例,目前活跃的制砖企业大致分为三类:一类是传统轮窑转型而来的小型厂,仍以黏土或页岩为主要原料,靠自然晾晒加人工浇水养护;一类是近年新建的隧道窑或蒸压釜生产线,主攻新型墙材方向;还有一类是像联承制砖这样,在原料端就引入工业固废综合利用方案,同时把养护环节做成标准化流程的制造型企业。三者的产品差异,从出厂那一刻就已经拉开了。
原料与成型:差异从泥土阶段就开始了
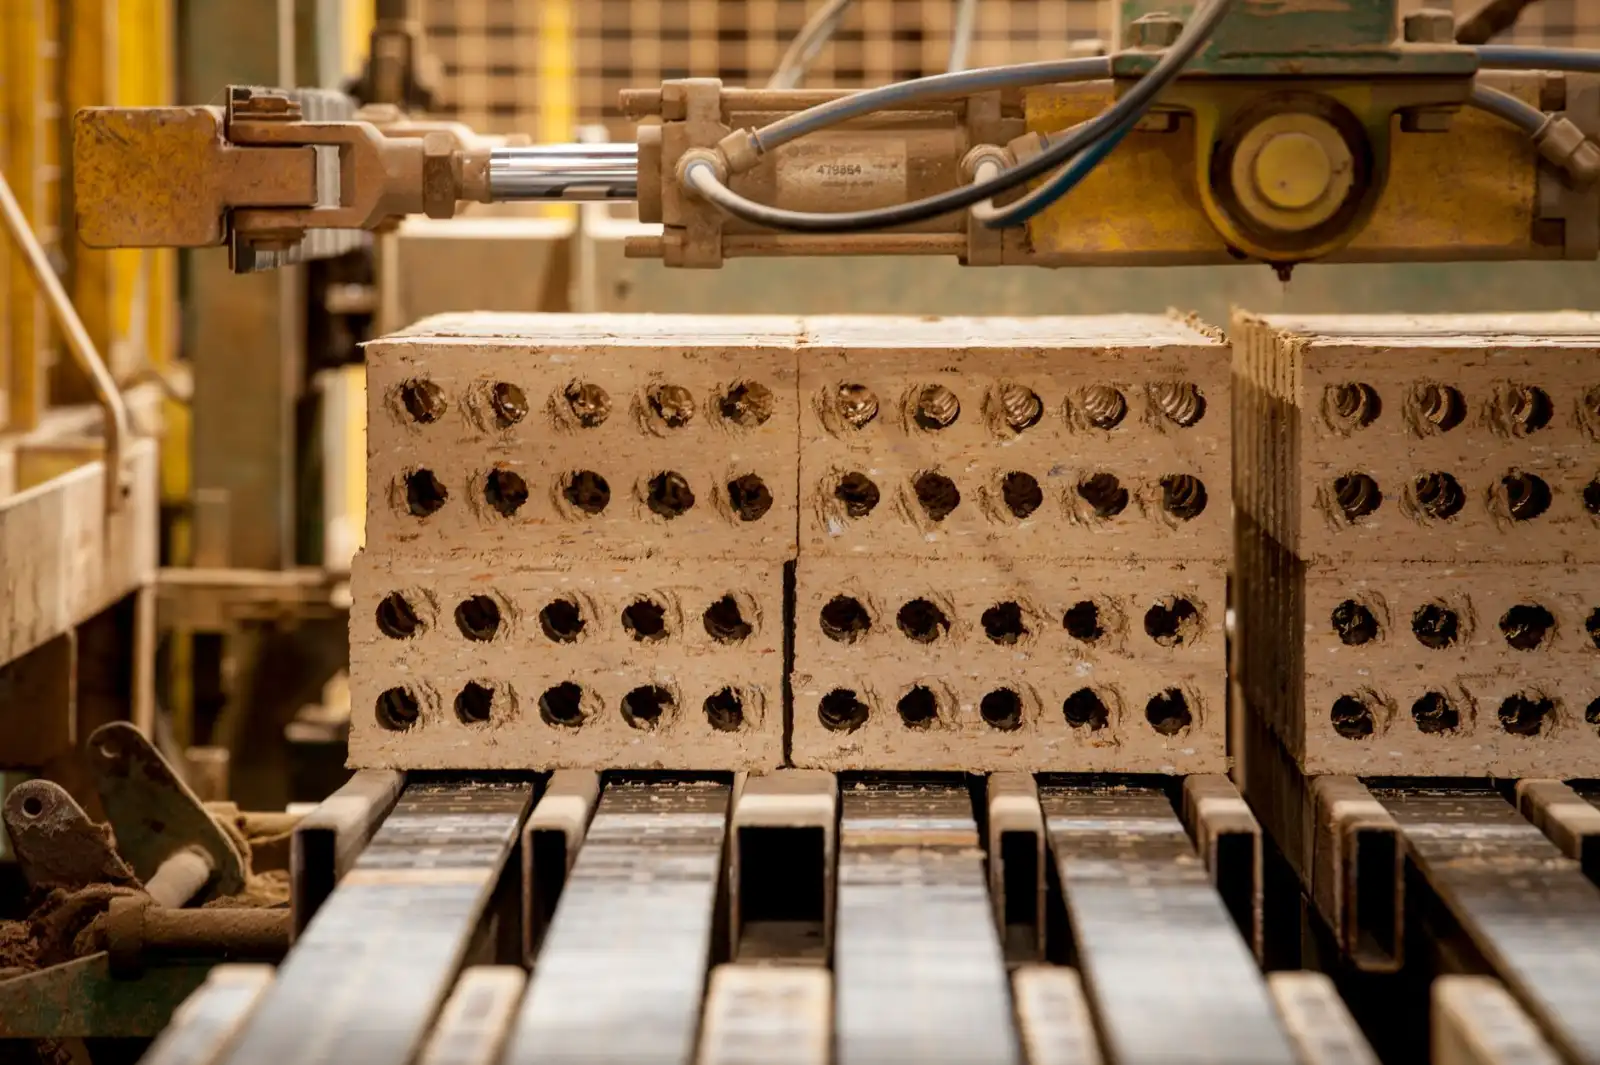
很多采购方只看砖的最终外观,却忽略了原料陈化与搅拌工艺对成品强度的决定性影响。普通厂家通常将页岩或煤矸石简单破碎后即进入挤出机,颗粒级配不合理,导致砖体内部存在微裂纹。而联承制砖在建材生产流程中增加了72小时以上的原料陈化环节,让水分均匀渗透,同时采用双轴搅拌与真空挤出相结合的方式,挤出压力稳定在2.0MPa以上,砖坯密实度明显提升。
具体可以从以下几个维度做对比判断:
- 尺寸偏差:国标允许±2mm,但联承制砖内控标准控制在±1mm以内,砌筑时灰缝更薄更均匀。
- 强度波动:小型厂因养护不稳定,同一批砖的抗压强度标准差可能高达5MPa,而标准化隧道窑养护可控制在2MPa以内。
- 泛霜控制:原料中可溶性盐含量若未做检测,上墙后遇水易泛白,联承制砖在原料入库前会增加一道淋洗与陈化除盐工序。
养护制度:决定砖体“内功”的关键环节
砖坯成型只是第一步,真正让强度稳定增长的是养护。自然晾晒依赖天气,夏天暴晒容易导致表面硬壳内部疏松,冬天受冻则直接报废。联承制砖采用的隧道窑余热养护系统,将温度控制在60℃至80℃之间,湿度保持在90%以上,养护周期比自然养护缩短了三分之二,同时避免了早期脱水造成的强度损失。
这一点在孝感制造的建材产品中并不常见。多数中小厂家受限于窑炉条件,仍以自然养护为主,产品出厂时强度往往只达到设计值的70%左右,后续强度增长依赖工地现场继续浇水,但实际施工中很少有人能做到规范养护。联承制砖的做法是让砖在厂内完成90%以上的强度发展,出厂即可上墙,减少施工方的养护负担。
从产品差异到应用选择
对于承重墙体项目,建议优先考察厂家的原料配比记录与养护曲线数据,而不仅仅是看样品砖的外观。联承制砖在每批产品出厂时附带强度检测报告与养护记录摘要,这在制砖制造行业中属于较为透明的做法。对于填充墙或临时围挡,则可以根据预算灵活选择,但仍需关注尺寸一致性,避免因砖体偏差过大导致抹灰厚度失控。
从趋势看,孝感及武汉城市圈的建材需求正在向高强度、轻量化、固废掺量高的新型墙材倾斜。联承制砖目前已在部分产品线中掺入30%以上的粉煤灰与建筑垃圾再生骨料,既降低了原料成本,也契合了当地对绿色建材的政策导向。采购方在对比厂家时,不妨把固废掺比、养护方式、尺寸内控标准这三项作为核心评估指标,比单纯比价更能规避后期返工风险。