制砖制造工艺解析:孝感联承制砖如何保障建材生产品质
随着建筑行业对节能环保要求的不断提高,传统实心粘土砖已逐步退出主流市场,新型墙材成为建材领域的重要发展方向。在这一转型过程中,制砖制造工艺的精细化程度直接决定了产品强度、耐久性与环保性能。作为扎根湖北的砖企,孝感联承制砖有限公司在原料配比、成型控制与养护环节积累了一套可复用的品控经验,值得行业参考。
原料处理:品质的第一道关口
许多砖厂品质波动大,根源往往不在成型设备,而在原料均化不足。联承制砖采用页岩、煤矸石与工业固废的多元配方,进厂原料需经过陈化处理72小时以上,使水分均匀渗透,塑性指数稳定在10-14之间。这一步骤看似简单,却能显著减少砖坯开裂率。
- 破碎粒度:控制在对辊破碎后≤2mm占比85%以上
- 含水率:挤出成型前维持在14%-18%区间
- 陈化时间:不低于3天,冬季适当延长
成型与干燥:细节决定成品率
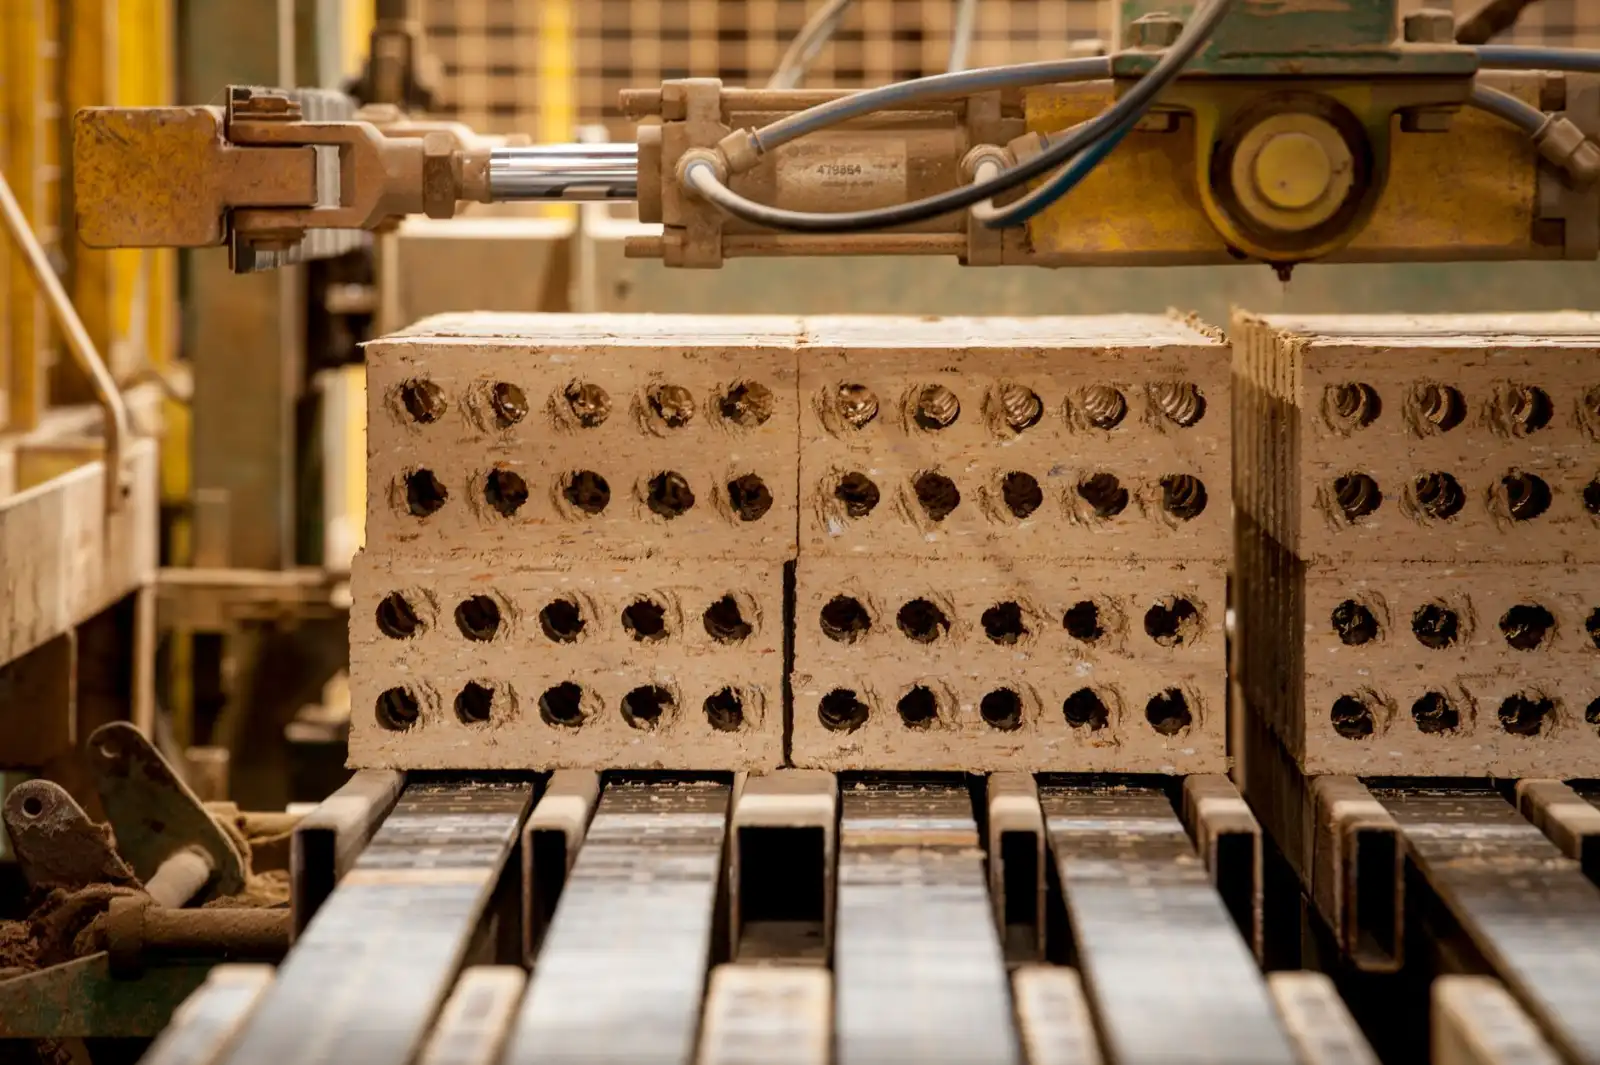
硬塑挤出成型是当前建材生产的主流工艺。联承制砖使用双级真空挤砖机,真空度控制在-0.08MPa以下,确保泥条密实无分层。切坯环节采用自动同步切割,坯体尺寸偏差控制在±1mm以内。干燥阶段则采用隧道式干燥室,分阶段升温——前段低温高湿排潮,中段匀速脱水,后段降温定型,避免急干导致的网状裂纹。
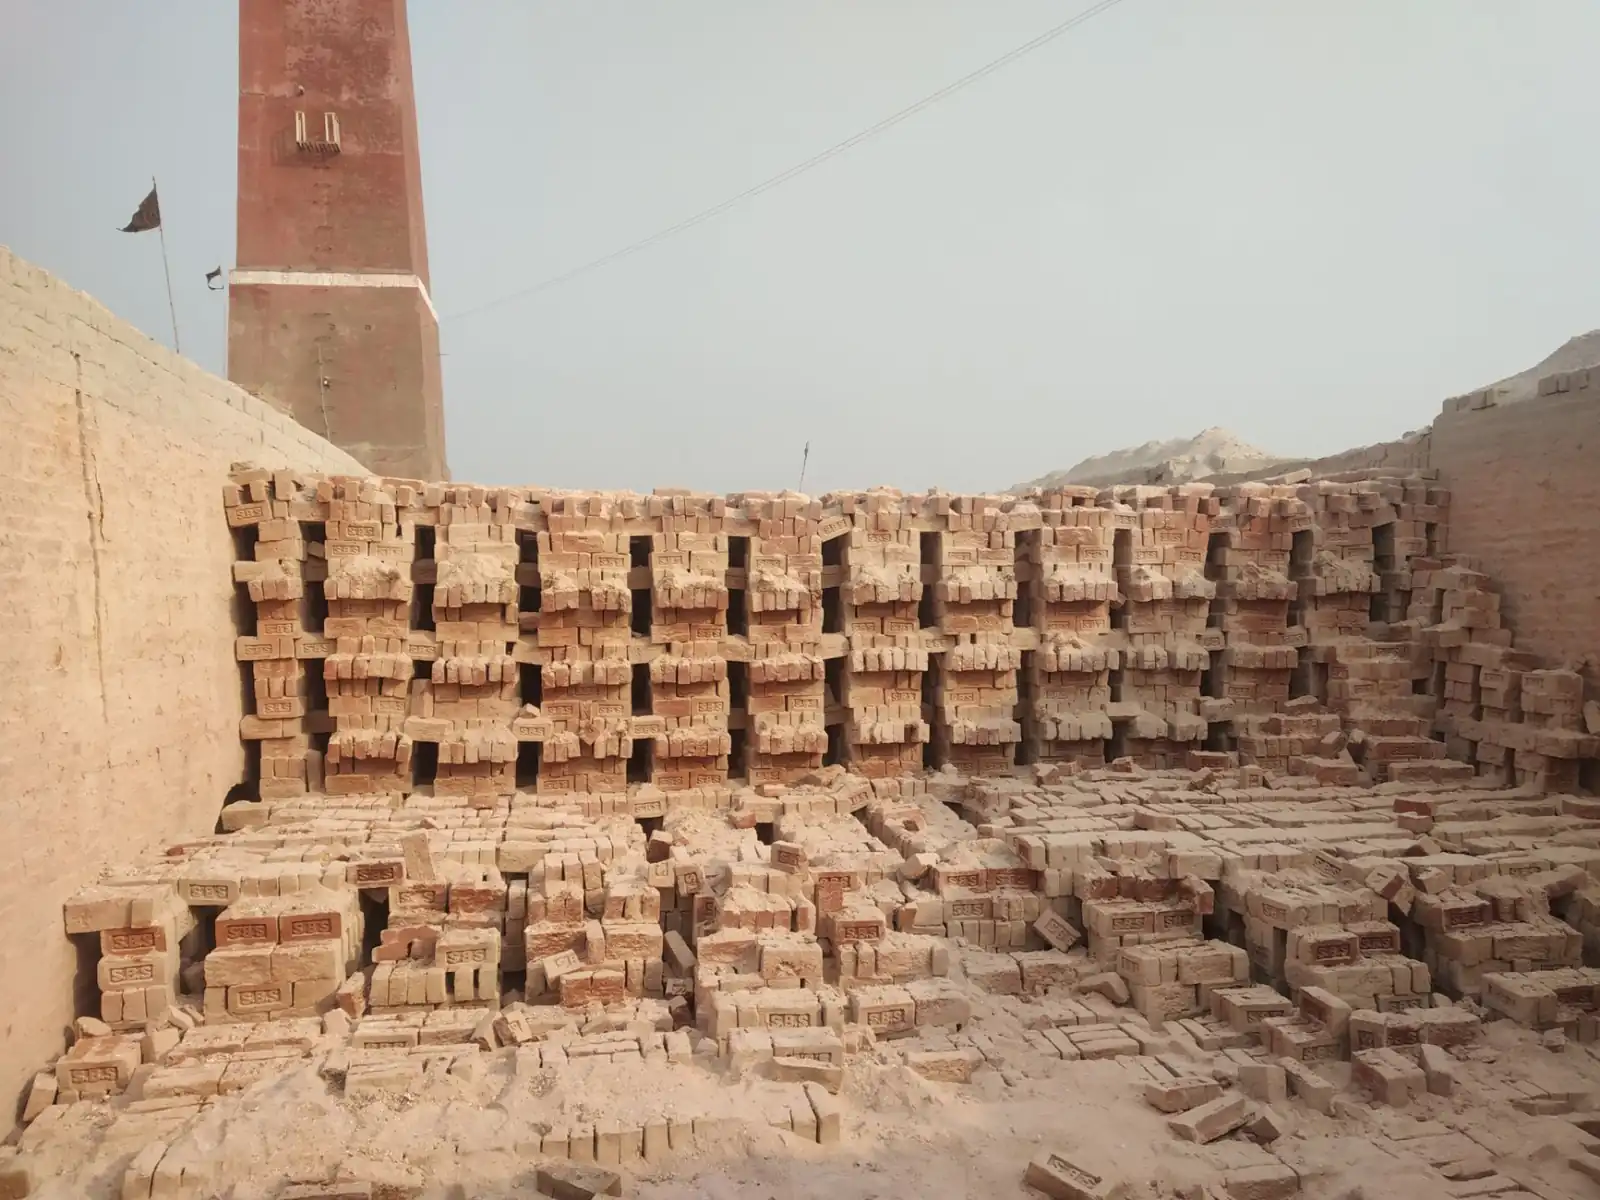
值得关注的是,很多中小砖厂为追求产量缩短干燥周期,结果焙烧后砖体出现哑音、强度不达标。联承制砖的做法是:将干燥周期设定为22-28小时,并根据季节湿度动态调整排潮风量,使坯体残余含水率降至6%以下再入窑。
焙烧控制与质量追溯
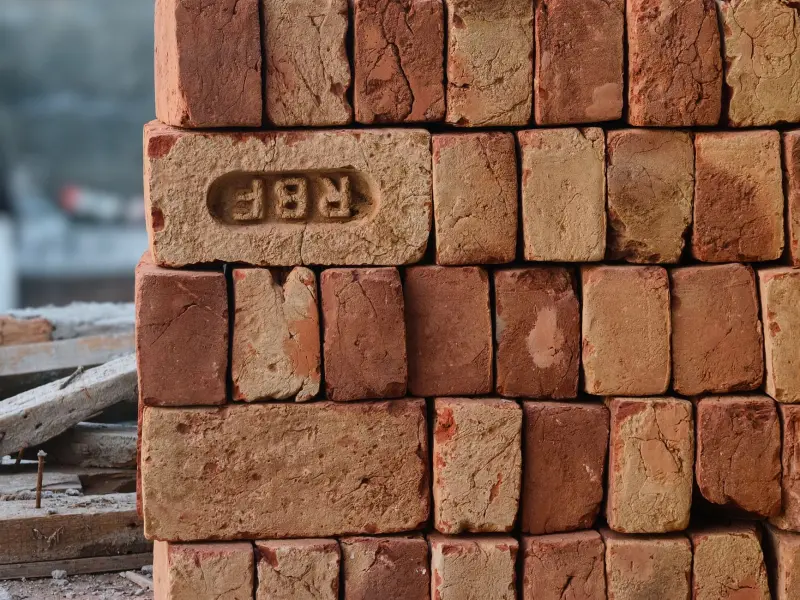
焙烧是制砖制造中能耗最高、也最考验经验的环节。联承制砖采用隧道窑焙烧,温度曲线分为预热、焙烧、保温、冷却四带。其中焙烧带温度稳定在950℃-1050℃,保温时间不少于4小时,使粘土矿物充分烧结形成莫来石相,从而提升抗压强度。出窑砖的抗压强度普遍达到MU15以上,吸水率控制在12%左右。
在孝感制造的品控体系下,每批次产品均留有烧成曲线记录与强度检测报告,实现从原料到成品的可追溯。这种做法不仅满足了工程客户对新型墙材的稳定性要求,也为联承制砖在区域市场中建立了口碑壁垒。
给同行的实践建议
- 建立原料均化堆场,不要边进料边生产;
- 干燥室湿度传感器定期校准,排潮风门联动控制;
- 焙烧带每隔2小时记录一次温度,形成数据库用于优化。
从行业趋势看,制砖制造正从粗放走向精细化,自动化码坯、余热回收、固废高掺量配方将成为下一阶段竞争焦点。孝感联承制砖有限公司将继续围绕建材生产的节能与稳定性深耕,为区域建筑市场提供更可靠的新型墙材产品。