制砖制造工艺对比:烧结砖与蒸压砖在建材生产中的性能差异
在墙体材料革新与建筑节能标准不断提升的背景下,一个现实问题常困扰工程方:同样规格的标砖,为什么烧结砖与蒸压砖在砌筑后表现出的抗压强度、吸水率和干缩变形差异明显?要回答这个问题,需要回到制砖制造的工艺源头去对比。
一、两种工艺的技术分水岭
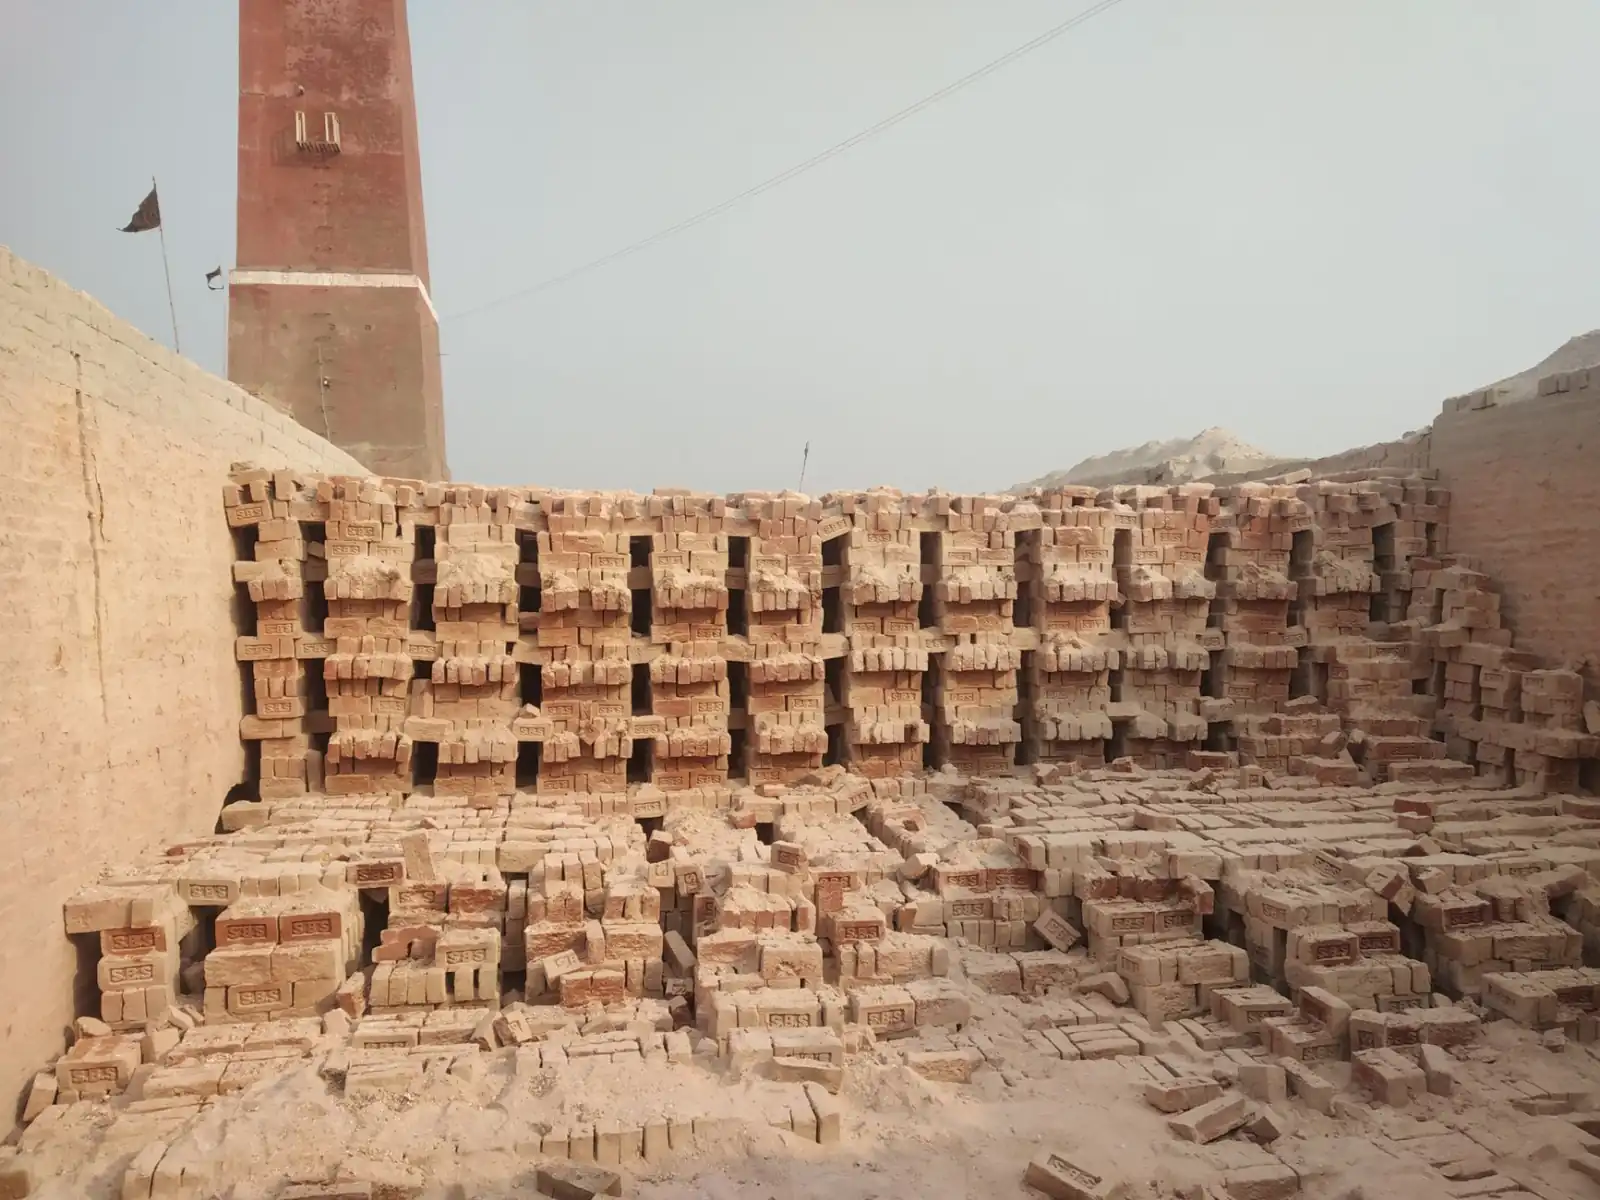
烧结砖以黏土、页岩或煤矸石为原料,经900℃—1100℃高温焙烧,使颗粒间产生陶瓷化烧结,形成稳定的硅铝酸盐结构。蒸压砖则走的是另一条路:以砂、粉煤灰、石灰为主要组分,在1.0—1.2MPa饱和蒸汽、180℃左右的压蒸条件下,通过水热合成反应生成托贝莫来石晶体,获得强度。
简单说,一个是“烧出来的”,一个是“蒸出来的”。前者靠高温固相反应,后者靠水热合成。
二、性能差异的硬指标对比
- 抗压强度:烧结砖通常可达MU15—MU30;蒸压灰砂砖常见MU10—MU25,但蒸压粉煤灰砖后期强度增长更明显。
- 吸水率:烧结砖约8%—16%,蒸压砖多在4%—8%,后者更利于控制砌筑砂浆稠度。
- 干缩变形:蒸压砖出釜后需存放7—14天方可上墙,否则易因收缩引发墙体裂缝;烧结砖出窑冷却后即可使用。
- 耐候性:烧结砖抗冻融和耐酸碱能力更优,适用于外墙及潮湿环境。
这些差异直接影响建材生产中的配比设计与施工排期,也是新型墙材选型时必须权衡的维度。
三、从原料到成品的工艺控制要点
烧结工艺中,原料陈化时间、成型含水率和焙烧曲线是三大关键。以孝感地区常见的页岩—煤矸石体系为例,陈化72小时以上可显著改善泥料塑性。蒸压工艺则更依赖钙硅比(通常控制在0.8—1.2)和蒸压养护制度,升温和恒温阶段的压差控制不当,会造成坯体“夹生”或微裂纹。
在孝感制造的产业实践中,本地企业普遍采用双级真空挤出成型配合自动码坯系统,减少人工干预带来的密度波动。联承制砖在原料均化和养护制度上积累了可复用的参数库,为不同工程场景匹配砖型提供了数据支撑。
四、应用场景的适配逻辑
承重外墙、基础部位和冻融频繁区域,烧结砖仍是稳妥选择;而框架填充墙、内隔墙和节能复合墙体,蒸压砖凭借轻质、平整度好和导热系数低的优势,更契合新型墙材的导向。值得注意的是,蒸压砖砌筑前需控制含水率在8%—12%,并采用专用薄层砂浆,才能发挥其尺寸精度优势。
随着装配式建筑和绿色建材评价体系的推进,制砖制造正从单一强度指标转向“强度—耐久—碳排”多维评价。烧结工艺的余热回收和蒸压工艺的固废掺量提升,将是下一阶段技术竞争的主线。对工程方而言,理解两种砖的工艺基因,比只看检测报告上的数字更能规避后期风险。