新型墙材与传统砖制品对比:孝感制砖企业谈建材生产技术升级
烧结砖与蒸压加气块、混凝土空心砖之间的性能差异,在工程验收环节往往被简化为"强度够不够"。但真正做过建材生产的人清楚,从原料配比到养护制度,传统与新型墙材走的是两条完全不同的技术路线。孝感联承制砖有限公司在制砖制造领域深耕多年,结合自身产线改造经验,梳理一下这两类产品在工艺端的关键区别。
原料与成型:从塑性挤出到高压养护
传统烧结砖以黏土或页岩为主料,经破碎、陈化、搅拌后由真空挤出机成型,含水率控制在18%—22%之间。坯体再进入隧道窑,在900℃—1100℃下完成烧结,靠高温使颗粒间形成陶瓷结合。这条路线对原料塑性指数要求高,且烧结过程能耗集中。
新型墙材中的蒸压加气混凝土砌块则走化学发气路线。硅质材料(粉煤灰或砂)与钙质材料(石灰、水泥)按比例混合,加入铝粉作发气剂,在40℃—60℃预养后切割成坯,再送入蒸压釜在1.0MPa—1.3MPa饱和蒸汽下养护6—8小时。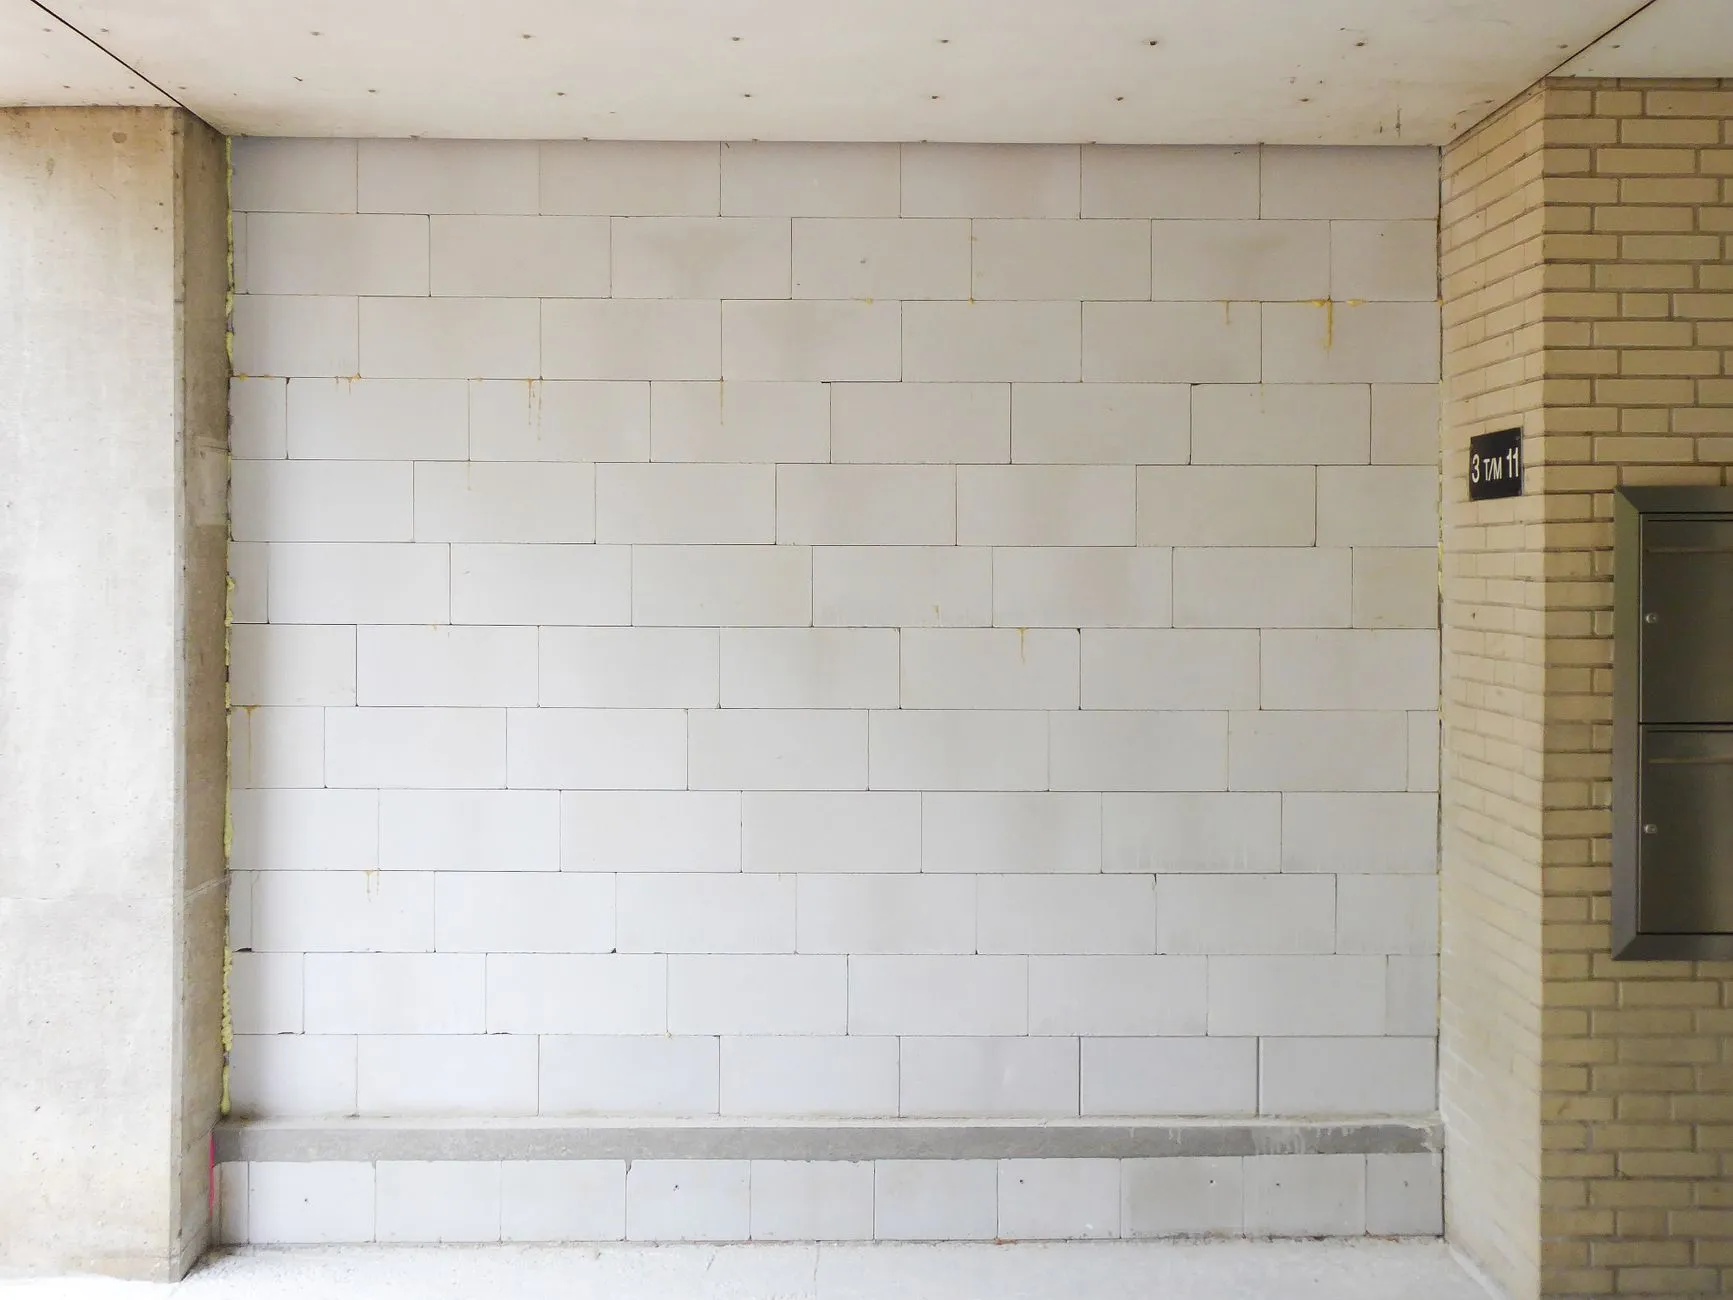
性能对比:几个硬指标
- 干密度:烧结普通砖约1800kg/m³,加气砌块可低至500—700kg/m³
- 导热系数:烧结砖0.5—0.6W/(m·K),加气砌块0.12—0.20W/(m·K)
- 抗压强度:烧结砖MU10—MU30,加气砌块A2.5—A5.0(对应2.5—5.0MPa)
- 吸水率:烧结砖8%—15%,加气砌块可达30%以上
数据能说明问题:新型墙材在保温隔热上优势明显,但承重能力和耐水性不及传统烧结制品。这也是为什么框架结构填充墙更倾向用加气块,而基础和外承重部位仍大量使用烧结砖。
建材生产升级:孝感制造的实际路径
孝感地区近年推动墙材革新,核心不是简单替换产品,而是改造建材生产线的适配能力。联承制砖在产线升级中重点处理了三个环节:原料均化库的扩容、养护窑温湿度自动控制、以及切割废料的回用系统。原料均化不到位,加气砌块的密度波动会超过±50kg/m³,直接影响砌筑后的墙体收缩开裂风险。
另一个容易被忽视的点是蒸压养护制度。升温速率过快会导致坯体内部与表面温差过大,产生微裂纹;恒温时间不足则水化产物结晶度不够,强度上不去。实际操作中,1.0MPa压力下升温2—3小时、恒温6小时、降温1.5小时是比较稳妥的曲线。
常见问题与注意事项
- 加气砌块上墙前是否需要浇水?需要,但控制含水率在15%—20%即可,过量浇水反而增大干缩。
- 烧结砖泛霜怎么处理?根源在原料中可溶性盐含量高,可在陈化阶段加入适量氯化钡或延长淋雨陈化时间。
- 新型墙材能否用于承重?需看具体强度等级和结构设计,A5.0以上加气块可用于低层承重墙,但需配合专用砂浆。
从制砖制造到新型墙材生产,技术升级的本质是让设备、原料和养护工艺形成匹配。联承制砖在孝感制造基地的实践表明,与其追逐单一指标,不如把密度稳定性、尺寸精度和养护一致性做扎实,这才是建材生产企业在墙材革新中真正站得住脚的基础。