制砖制造工艺升级:孝感联承制砖如何保障建材生产品质
过去五年,国内墙体材料行业经历了一轮深刻的结构调整。随着各地对实心粘土砖的限产政策持续收紧,新型墙材的市场占比已从2018年的约65%攀升至目前的80%以上。与此同时,下游客户对砖块的尺寸公差、抗压强度和吸水率提出了更严格的要求——这不再是"能烧出来就行"的时代了。
真正让中小砖厂感到压力的,是工艺端的代差。传统轮窑和简易隧道窑的温控精度通常在±50℃以上,导致同一批次砖块的抗压强度波动可达8-12MPa。而采用现代化制砖制造工艺的生产线,能将这个波动压缩到3MPa以内。差距不在设备贵不贵,而在于对原料处理、成型参数和烧结曲线的系统化管控。
原料均化与成型:品质的第一道关口
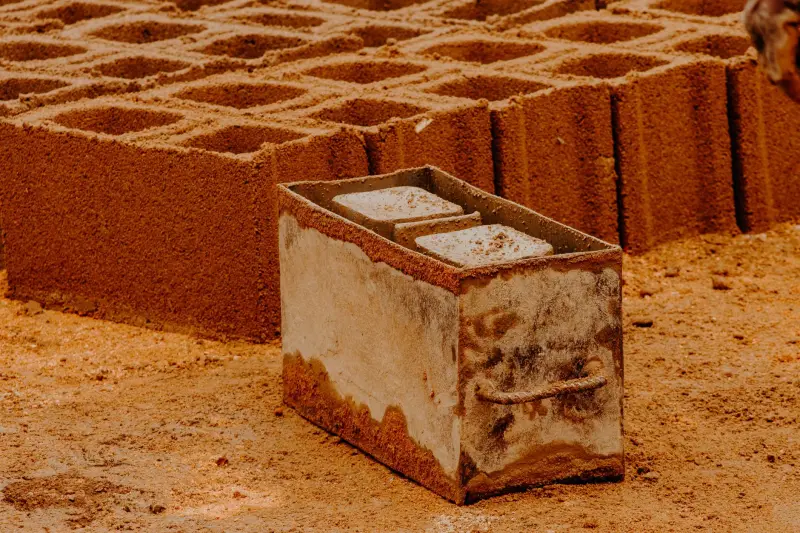
很多砖厂的问题出在源头。页岩、煤矸石、粉煤灰等原料的含水率和颗粒级配如果波动过大,后续工段再怎么调都是"亡羊补牢"。孝感联承制砖在原料环节采用两级破碎+陈化库静置72小时的流程,确保混合料塑性指数稳定在7-9之间。这个区间是经过反复试验验证的——低于7,砖坯成型时容易产生微裂纹;高于9,干燥收缩率偏大,废品率反而上升。
成型阶段的核心参数是挤出压力和真空度。我们将真空度控制在-0.092MPa以上,挤出压力维持在2.0-2.5MPa,砖坯的密实度和边角完整度都有明显提升。
烧结曲线的精细化控制
烧结是建材生产中最考验经验的环节。隧道窑的预热带、焙烧带和冷却带各有讲究:
- 预热带升温速率控制在80-100℃/h,过快会导致砖坯内部蒸汽压力骤增而爆裂
- 焙烧带温度维持在950-1050℃,恒温时间不少于40分钟,确保莫来石相充分生成
- 冷却带前段急冷、后段缓冷,避免石英晶型转变引发的内应力开裂
这套曲线不是照搬教科书来的,而是根据孝感本地页岩的化学组成(SiO₂含量约62%、Al₂O₃约18%)针对性调整的结果。
从出厂检验到施工适配
产品出厂前的检测只是底线。我们更关注的是砖块上墙后的实际表现——比如与不同标号砂浆的粘结强度、在夏热冬冷气候区的热工性能等。目前公司主力产品包括烧结多孔砖和自保温砌块,导热系数分别控制在0.45W/(m·K)和0.28W/(m·K)以下,能够满足湖北地区65%建筑节能标准的要求。
对于采购方而言,建议在选型时重点关注三个指标:尺寸偏差(优等品应≤2mm)、抗压强度均值(MU10以上)以及干燥收缩率(≤0.5mm/m)。这三个数据直接关系到砌筑效率和墙体开裂风险。
孝感制造在建材领域有着区位和产业配套的优势。联承制砖将持续在自动化码坯、余热回收利用和在线质量监测系统上加大投入,让每一块出厂砖都有可追溯的数据支撑。品质这件事,最终拼的是对每个工艺细节的较真程度。